설비 고장 기록에 '프레스 3호기'만 남으면 같은 장비의 센서, 모터, 금형 중 무엇이 반복 고장 나는지 알기 어렵습니다. 설비 계층을 너무 세밀하게 만들면 입력이 어려워집니다. 분석과 정비에 필요한 수준까지 일관되게 내려가는 것이 중요합니다.
설비 계층의 목적을 정한다
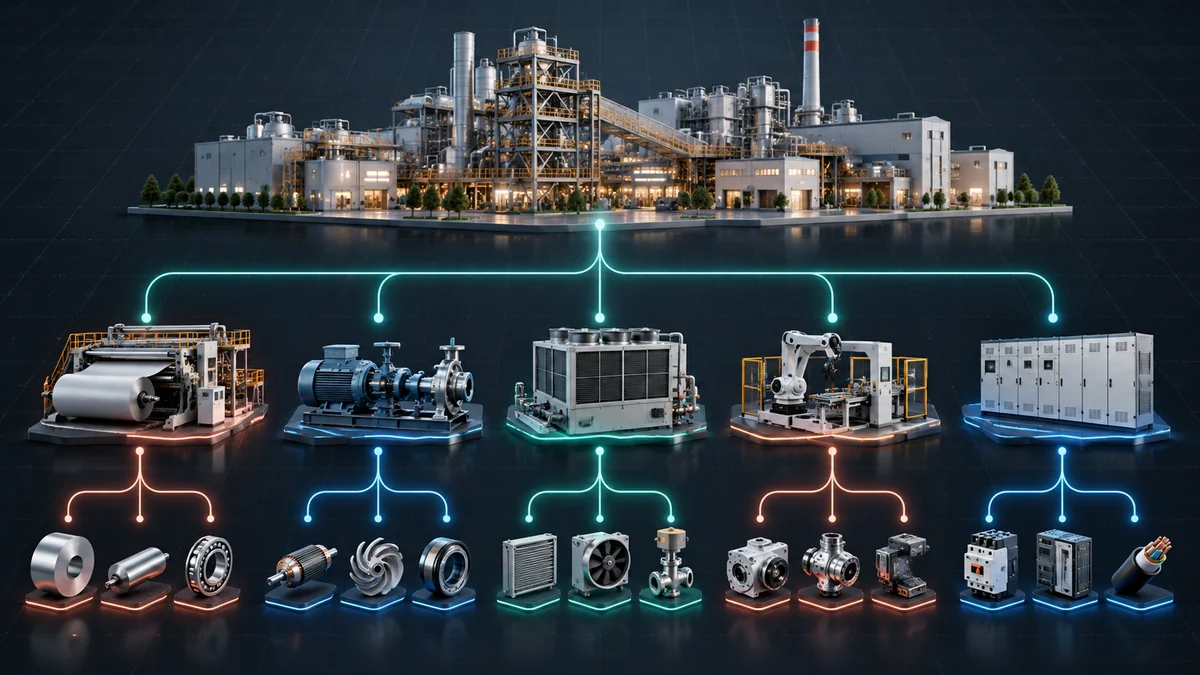
공장, 라인, 설비, 조립체, 부품 같은 계층을 정의하되 실제 고장 분석과 부품 교체가 이루어지는 단위에 맞춥니다. 고장 위치를 더 내려갈 수 없는 경우에는 미확인 상태를 허용합니다.
ERP의 자산 번호와 PLC 태그, CMMS의 정비 대상 ID는 서로 다를 수 있습니다. 같은 장비를 연결하는 안정된 내부 ID와 외부 식별자 매핑을 관리합니다.
설비 변경 이력을 보존한다
모터를 다른 설비로 옮기면 부품의 이력은 부품을 따라가야 하고 설치 위치의 이력도 남아야 합니다. 현재 위치만 저장하면 과거 고장을 잘못된 설비에 귀속할 수 있습니다.
설비 폐기, 교체, 분해와 재조립의 시각을 기록합니다. 장비 이름을 바꾸더라도 과거 작업 지시와 센서 기록의 참조가 끊기지 않게 합니다.
고장 기록의 최소 단위를 합의한다
작업자가 모든 나사를 고를 필요는 없습니다. 자주 교체하는 부품이나 고장 분석에 중요한 부품부터 계층에 포함합니다. 입력 가능한 단위와 실제 원인이 밝혀진 단위를 구분합니다.
정비가 끝난 뒤 원인이 더 구체적으로 밝혀지면 기록을 수정할 수 있어야 합니다. 최초 신고 위치와 최종 원인 위치를 따로 보존하면 현장 신고 품질도 개선할 수 있습니다.
가상 사례: 반복 정지의 원인이 다른 경우
같은 프레스에서 세 번 정지했다고 가정해 봅시다. 두 번은 센서 케이블, 한 번은 금형 교체 지연이라면 설비 수준의 정지 횟수만으로는 원인을 찾지 못합니다.
작업 기록과 부품 위치를 연결하면 케이블 개선과 교체 절차 개선을 분리할 수 있습니다. 이 사례는 설명을 위한 가정입니다.
계층을 분석 화면에도 반영한다
라인별 정지에서 설비, 부품으로 내려가고 다시 부품의 설치 이력을 확인할 수 있어야 합니다. ID 체계만 설계하고 사용자 화면에서 길을 잃게 하면 입력 품질이 떨어집니다.
월별로 미분류 고장 비율과 중복 자산 ID를 점검합니다. 설비 계층은 한번 만드는 마스터가 아니라 변경을 관리하며 다듬는 운영 데이터입니다.
현장에 적용할 때의 순서
- 설비·조립체·부품 ID의 목적을 정의한다
- 이동·교체 날짜를 이력으로 저장한다
- 신고 위치와 최종 원인 위치를 나눈다
주의할 실패: 현재 설치 위치만 남기면 과거 고장이 교체 후 다른 설비의 문제처럼 보일 수 있다.
관찰할 지표: 미분류 고장과 중복 자산 ID를 정기적으로 점검한다.
적용 전 체크리스트
- 설비·부품·설치 위치의 ID가 구분되는가
- 이동·교체 이후에도 과거 이력을 재현할 수 있는가
- 현장 입력이 가능한 고장 단위인가
참고 자료
NIST Digital Twins for Advanced Manufacturing. 제조 시스템의 디지털 표현이라는 맥락을 참고했습니다. 설비 ID 계층과 정비 이력 모델은 본문의 설계 제안입니다.
이미지와 도식은 이해를 돕기 위한 개념 시각화입니다. 특정 고객의 실제 설비·데이터·화면을 재현한 것이 아닙니다.
#설비계층 #자산ID #CMMS #제조데이터 #스마트팩토리 #정비이력 #설비관리 #마스터데이터 #산업데이터 #고장분석